


Jakie czynniki decydują o trwałości narzędzi tnących podczas termoformowania opakowań
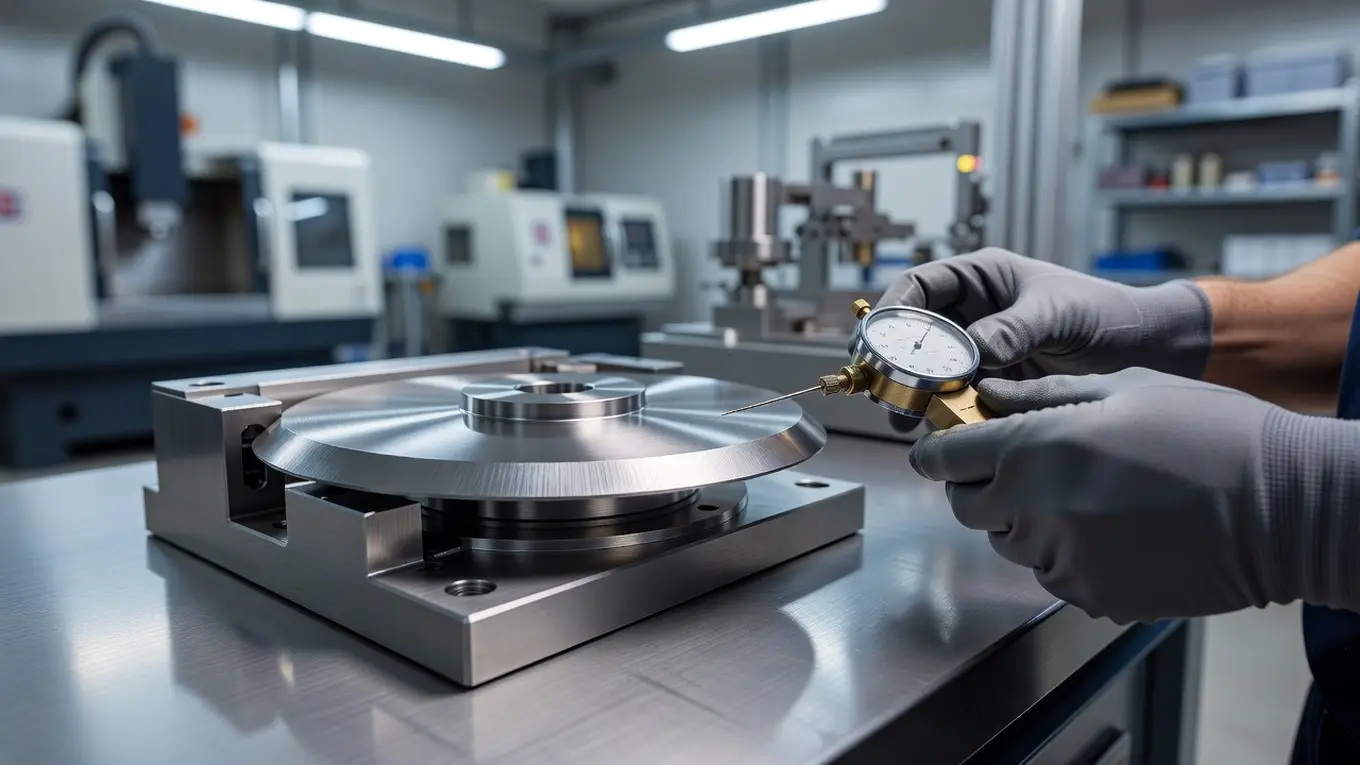
Trwałość narzędzi tnących w procesie termoformowania opakowań zależy od czynników konstrukcyjnych i eksploatacyjnych. Odpowiedni dobór stali oraz precyzyjna geometria ostrza bezpośrednio wydłużają żywotność elementów maszyny. Parametry pracy sprzętu decydują o ostatecznej liczbie bezawaryjnych cykli produkcyjnych przed wymianą elementu.
Jak struktura narzędzia wpływa na tępienie?
Struktura sprzętu oparta na hartowanej stali narzędziowej opóźnia proces zużycia krawędzi podczas kontaktu z twardą folią. Kluczem jest wyjściowa twardość materiału przekraczająca próg 60 HRC. Taki parametr sprawia, że dociskana krawędź robocza pozostaje trwale ostrzejsza niż obrabiany polimer.
Drugą pożądaną właściwością stopów stali używanych w branży jest podwyższona odporność na ścieranie mechaniczne. Wynika ona z obecności dodatków stopowych w postaci cząstek chromu i wanadu. Wymienione pierwiastki tworzą w strukturze twarde węgliki. Występowanie tych formacji niezwykle skutecznie hamuje proces wycierania powierzchni metalu przy całodobowej pracy urządzenia.
Matryce kute a paskowe przy twardym PET
Wydajność cięcia grubego polimeru zależy od początkowego układu samego narzędzia tnącego. Jako producent oprzyrządowania termoformującego w Thermo-Tools dobieramy konstrukcję matrycy do planowanego wolumenu produkcji klienta. Konkretne rozwiązania wykazują pod tym względem zróżnicowane możliwości.
| Cechy robocze | Matryce kute (monolityczne) | Matryce paskowe (stalowe taśmy) |
|---|---|---|
| Sztywność nośna | Bardzo wysoka, w pełni odporna na nacisk | Umiarkowana, wykazuje podatność na wygięcia |
| Optymalne użycie | Twarde tworzywa i grube folie PET (powyżej 0,5 mm) | Cieńsze plastiki oraz lżejsze formy pracy |
| Wymiana elementów | Wymaga profesjonalnego szlifowania całej płaszczyzny | Umożliwia szybką wymianę pojedynczych segmentów |
| Odporność na zmęczenie | Doskonała w bardzo długich seriach przemysłowych | Stopniowo spada przy szybkim i powtarzalnym obciążeniu |
Monolityczne bloki wykazują całkowitą sztywność podczas separacji grubych elementów, utrzymując stabilność krawędzi. Budowa paskowa daje za to lepszą elastyczność i obniża koszty serwisu, choć noże znacznie szybciej tracą ostrość na twardym polimerze.
Dlaczego geometria ostrza decyduje o gładkości?
Precyzyjnie wyprowadzona geometria noża zapobiega powstawaniu poszarpanych zadziorów oraz zjawisku tak zwanych anielskich włosów. Ostrze uformowane pod kątem 30–45 stopni optymalizuje fizyczny rozkład sił tnących docierających do krawędzi opadającej formy.
Dopasowanie wymiarów tnących do wyjściowej grubości tworzywa warunkuje płynne oddzielenie stemplowanego detalu. Dla cienkiej folii PET o grubości 0,3 mm stosujemy w praktyce warsztatowej wysokość roboczą ostrza rzędu 0,35–0,4 mm. Taki zapas całkowicie przecina podany materiał bez nadmiernego wgniecenia bloku bazowego.
Cięcie grubszych płyt wymaga użycia wyższego profilu roboczego. Krawędź noża przy materiale 0,8 mm musi wznosić się na 0,9–1,0 mm. Błędny dobór tej wartości skutkuje częściowym niedocięciem plastiku i zniszczeniem rantu wyrobu gotowego.
Jak przebiega integracja matrycy ze stacją tnącą?
Montaż stalowych elementów wewnątrz ramy urządzenia wymaga idealnego pasowania wymiarowego. W naszym laboratorium Thermo-Tools w Obornikach zawsze przeprowadzamy wnikliwą kontrolę używając nowoczesnych maszyn współrzędnościowych.
Poprawna integracja musi zachować dwie ściśle określone tolerancje instalacyjne. Pierwszą absolutną wytyczną jest odchyłka współosiowości montowanych otworów wynosząca maksymalnie ±0,05 mm. Taki margines całkowicie blokuje niepożądane przesunięcia bloku roboczego w trakcie szybkich uderzeń głowicy.
Drugim parametrem testowanym podczas kalibracji jest rygorystyczna równoległość płaszczyzny tnącej w stosunku do stołu maszyny. Otrzymany wynik pomiaru musi zamknąć się w przedziale ±0,03 mm. Przestrzeganie tych reżimów gwarantuje równe cięcie folii z maszynami KIEFEL oraz ILLIG.
Które błędy docisku niszczą krawędzie tnące?
Zbyt wysokie ciśnienie tłoka prasującego bezpowrotnie uszkadza drogą stalową instalację. Ogromna siła zgniotu generuje ekstremalne naprężenia ściskające skupione na milimetrowym wierzchołku głównego ostrza.
Bezpośrednim fizycznym efektem przeciążenia jest powstawanie gęstej siatki mikropęknięć na zahartowanej warstwie obwodu. Początkowo niewidoczne wady siatki krystalicznej wywołują po czasie ostre i głębokie odpryski metalu.
Kolejnym destrukcyjnym skutkiem przeciążenia docisku staje się plastyczne zmiażdżenie cienkiej krawędzi noża. Przeciążony profil tnący ulega mocnemu spłaszczeniu, co wymusza ustawianie jeszcze większej siły maszyny w kolejnych cyklach i niszczy gotowy produkt. Prawidłowe wpisanie wartości odcinania hamuje ten postępujący cykl zniszczeń.
Jak analiza tworzywa wpływa na dobór narzędzia?
Rzetelna analiza parametrów twardości oraz orientacji molekularnej tworzywa ułatwia trafne przypisanie gatunku metalu. Wykonując dokładne zbadanie plastiku docelowego, możemy bezpiecznie zaprogramować prędkość frezowania CNC oraz głębokość hartowania stempla.
Poprawne rozpisanie cyklu technologicznego niweluje groźbę nagłych przestojów maszyn w fabryce odbiorcy. Odpowiednio twarde, spasowane do milimetra wykrojniki do tworzyw sztucznych wytrzymują ogromne tempo termoformowania na liniach ciągłych. Głębokie wiercenie kanałów chłodzących na etapie produkcji dodatkowo stabilizuje termicznie sprzęt odbierający nagrzane odciski.
Jeśli planujesz płynne wdrożenie nowych opakowań na swoich liniach termoformujących, warto wcześniej skonsultować techniczne parametry stali pod specyfikę docelowego polimeru.
Trwałość wykrojników do tworzyw sztucznych zależy od twardości stali, odporności na ścieranie i precyzji geometrii ostrza. Znaczenie mają też typ matrycy, poprawny docisk oraz dokładne pasowanie ze stacją tnącą. Analiza właściwości tworzywa pozwala dobrać parametry narzędzia i ograniczyć ryzyko uszkodzeń oraz przestojów.
FAQ
Jakie cechy stali najbardziej wpływają na trwałość wykrojników?
Najważniejsze są wysoka twardość po hartowaniu i odporność na ścieranie. W praktyce znaczenie mają też dodatki stopowe, takie jak chrom i wanad, które tworzą twarde węgliki i spowalniają zużycie krawędzi.
Kiedy lepiej sprawdzają się matryce kute, a kiedy paskowe?
Matryce kute lepiej radzą sobie z twardymi tworzywami i grubszym PET, ponieważ mają większą sztywność i stabilność krawędzi. Matryce paskowe są korzystne przy lżejszych zastosowaniach i tam, gdzie liczy się szybsza wymiana segmentów.
Dlaczego wysokość ostrza musi być dopasowana do grubości folii?
Wysokość ostrza decyduje o pełnym przecięciu materiału bez nadmiernego zgniatania lub niedocięcia. Dla cienkiej folii potrzeba niższego profilu roboczego, a dla grubszych płyt wyższego, aby zachować gładką krawędź detalu.
Jakie błędy montażowe najszybciej pogarszają jakość cięcia?
Najbardziej szkodzą błędy w osiowości i równoległości montażu. Nawet niewielkie odchyłki powodują nierówny nacisk, szybsze tępienie krawędzi i większe ryzyko uszkodzenia produktu.
Jak analiza tworzywa pomaga dobrać narzędzie tnące?
Analiza twardości i orientacji molekularnej tworzywa pozwala dobrać odpowiednią stal, geometrię oraz parametry pracy narzędzia. Dzięki temu spada ryzyko mikropęknięć, odprysków i nieplanowanych przestojów linii produkcyjnej.

